日本精益工厂目视化的底层逻辑,惠州工厂能学什么?
日本的精益工厂把目视化当管理工具,不是装饰。这篇拆解安灯、保全卡、标准作业公示背后的三个底层逻辑,给惠州工厂 5 条能直接落地的启发,附惠阳注塑厂改造的落地顺序。
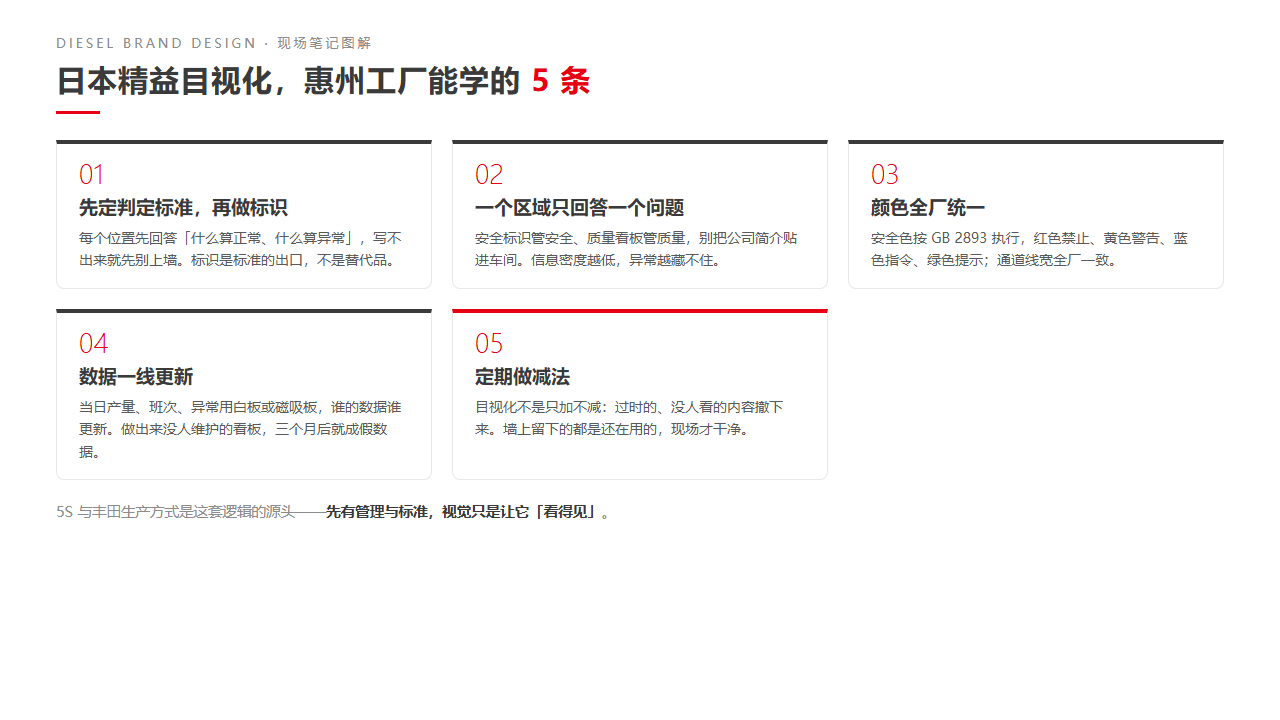
珠三角工厂的目视化,最常见的样子是一面标语墙。日本的精益工厂给出了另一种答案:视觉不为好看服务,为管理服务。迪赛在惠州做了十几年工厂目视化,这篇把日本做法的底层逻辑拆开,给惠州工厂 5 条能直接用的启发。
先分清:标语墙写愿望,看板写事实
标语墙上写的是「我们重视质量」「安全第一」——都是愿望。愿望贴一百张,也不会让明天的不良率降一块。目视化写的是事实:今天的产量、当下的异常、此刻谁在处理什么问题。事实才能被管理。
看一个日本工厂常用的动作就明白了:设备旁挂着定期保全卡,写清设备名称、上次保养时间和下一次保养日期,谁来都能看到、都能核对。同样的信息,很多工厂锁在设备科的档案柜里——信息在场,管理才在场。
日本精益工厂的三个底层逻辑
逻辑一:视觉为判断服务。丰田生产方式里有个沿用至今的安灯(Andon)制度:任何员工发现质量问题,都可以拉绳让整条产线停下来,灯一亮,异常同时暴露给班组长、工程师和经理。这套机制从 1950 年代大野耐一在丰田推行以来,被全球精益工厂广泛采用。它的含义很清楚:不是把标语贴出来就算目视化,而是让每一条视觉信息都能触发判断和动作。
 相关案例联域股份 · 惠州分公司文化墙办公室文化墙 · 惠城区看现场照片 ›
逻辑二:极简克制。日本精益工厂的现场,墙面信息密度普遍很低。不是没得写,是每一条都要「用得上」——用不上的不上墙。信息密度低下来,异常才藏不住;塞得越满,越没有东西是重点。这一点和很多工厂「怕空着」的直觉正好相反:留白不是浪费,是给异常留位置。
逻辑三:标准先行,标识只是出口。作业标准贴在工位正前方,管理者据此判断有没有按标准作业;物品定位定量划线,谁拿的放回哪,一眼核对。先有标准和管理规则,再把它们「翻译」成看得见的标识——顺序不能反。标识先于标准,墙上就是一堆谁也不执行的图。
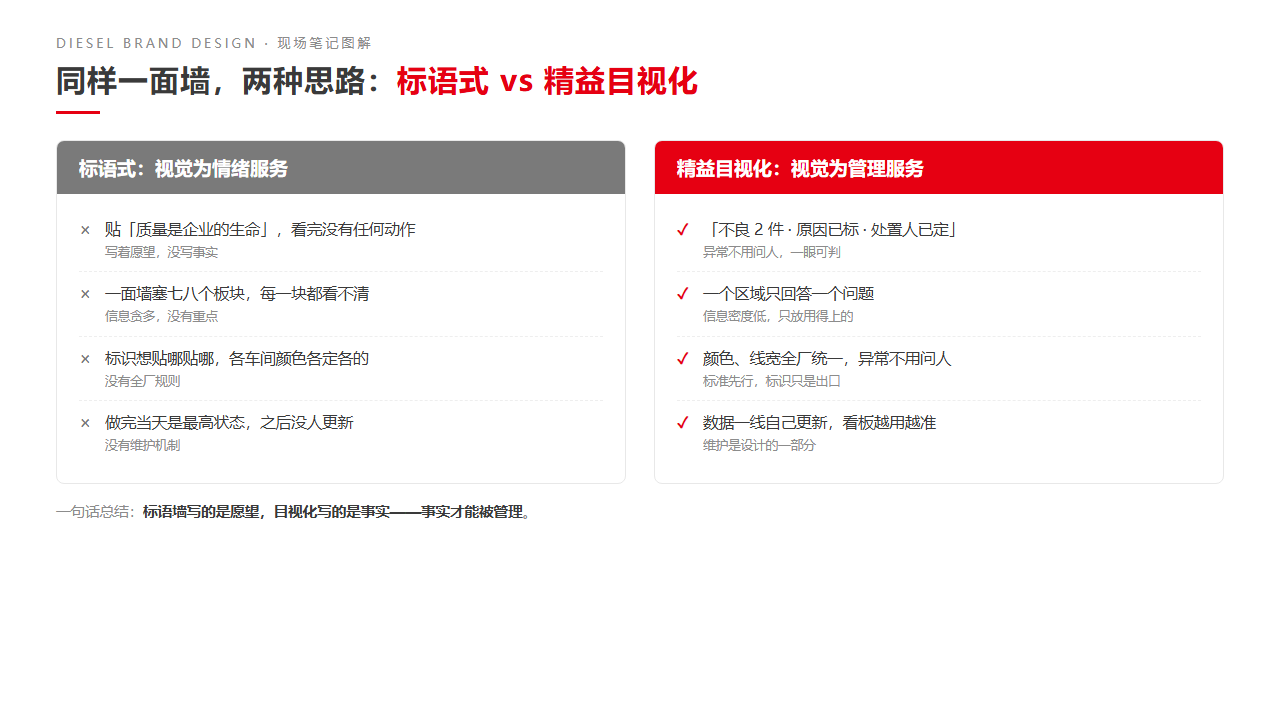
给惠州工厂的 5 条启发
结合我们在惠州做工厂目视化项目的经验,把这套逻辑转成 5 条能落地的动作:
- 先写状态判定表,再做标识。每个区域一页纸:什么算正常、什么算异常、异常了找谁。写不出来,说明管理动作本身缺位,先补管理再上墙。
- 一个区域只回答一个问题。安全标识管安全,质量看板管质量,别把公司简介贴进车间。车间是给审厂客户和员工看的,不是给访客抒情用的。
- 颜色全厂一把尺。安全色按 GB 2893 执行,通道线宽全厂一致,别让每个车间自己发明规则。具体怎么落地,我们之前讲车间目视化四层做法那篇写过,这里不展开。
- 数据一线更新。当日产量、班次、异常用白板或磁吸板,谁的数据谁更新。没人维护的看板,三个月后就变成车间里最大的假数据。
- 定期做减法。目视化不是只加不减,过时的、没人看的内容要撤。墙上留下的都是还在用的,现场才立得住。
落地顺序:一张判定表,一个样板,再铺开
去年我们给惠阳一家注塑厂做目视化梳理,进场没有先出设计图,而是花了一天时间和车间主任、班组长一起写《状态判定表》——注塑机的三种状态怎么区分、模具待修挂什么牌、物料齐套和缺料各看哪块板。这张表写完,设计反而快了:每个标识该长什么样、放在哪,都是从表里「翻译」出来的。
先做了一个样板工位,跑了一个月,车间自己尝到甜头,后面几个车间是主动排着队来对时间的。全厂铺开的时候,颜色、线宽、看板格式全部按规范复制,没有一堵墙是重新设计的。改造全程分段推进,没有停产。
日本精益目视化真正值得学的,不是某种看板的样式,而是「先管理、后视觉」的顺序。把顺序做对,一面很朴素的墙也能管住一个车间;顺序反了,再贵的材质也只是一面贴满字的墙。
常见问题
迪赛品牌设计(惠州市迪赛广告有限公司)是惠州本地的品牌与现场设计团队,主攻企业文化墙、参观通道、工厂目视化,品牌 MI/VI/SI 设计照常承接。我们先看现场、理需求,再谈方案与预算。电话与微信同号:186 7523 1888。
发张现场照片,我先告诉你哪里能改、怎么做、值不值得做。